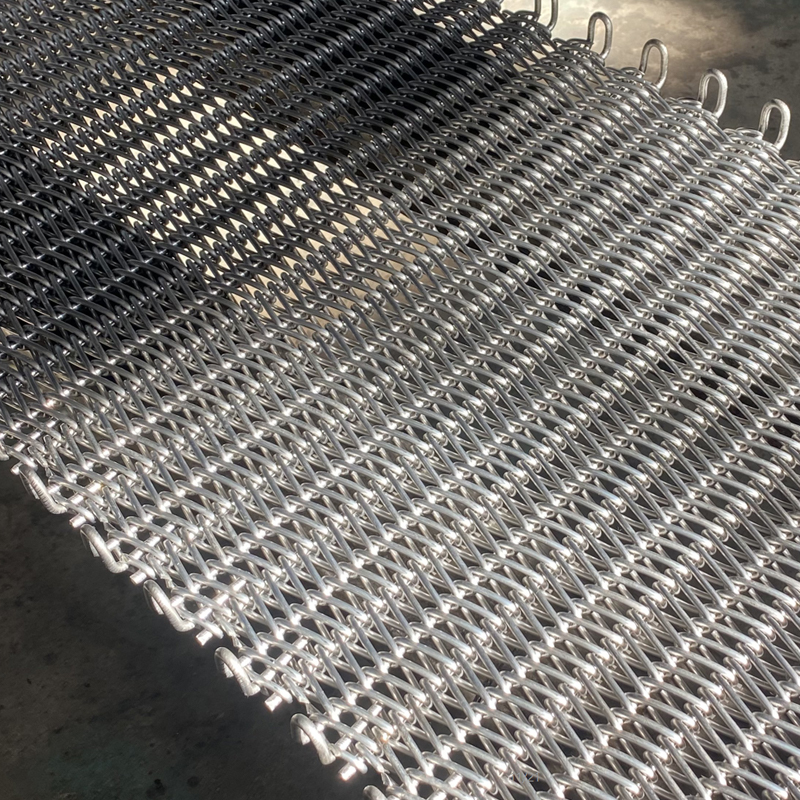
O linie de lipire continuă se oprește deoarece centura de plasă s-a deplasat într-o parte, firele de margine sunt rupte și părțile din oțel inoxidabil care se grupează pe bandă nu mai sunt aliniate. Este un scenariu familiar pentru echipele de întreținere: cuptorul în sine funcționează corect, dar cureaua a devenit blocaj.
Selectarea unei curele din plasă pentru cuptor de lipire nu înseamnă doar găsirea a ceva care se potrivește cu deschiderea cuptorului. Cureaua trebuie să se ocupe de temperatura de lipire, să supraviețuiască atmosferei cuptorului, să transporte piesele fără distorsiuni și să urmărească drept pe parcursul săptămânilor de funcționare continuă. Pe scurt, începeți cu aliajul, apoi construcția țesăturii și în final măsurătorile fizice.
Ce face o centură de plasă pentru cuptor de lipire
Într-un cuptor de lipit continuu, centura de plasă este sistemul de transport care deplasează piesele prin zona de preîncălzire, zona de lipire la temperatură înaltă și zona de răcire. De asemenea, acționează ca masă termică și suprafață de sprijin. Dacă cureaua se îndoaie, piesele se pot deplasa și lipi împreună; dacă centura vibrează, componentele mici pot cădea prin deschiderile ochiurilor.
Datoria variază în funcție de proces:
- Brazare din aluminiu de obicei rulează la 590-620°C într-o atmosferă de azot cu un flux necoroziv. Cureaua trebuie să reziste la reziduurile de flux și să rămână suficient de flexibilă pentru a urmări în jurul scripetelor mici.
- Brazare cu cupru funcționează la 1090-1150°C într-o atmosferă reducătoare. Cureaua trebuie să-și păstreze rezistența aproape de temperatura lichidus a cuprului și să supraviețuiască ciclurilor termice repetate.
- Brazare cu nichel din oțel inoxidabil functioneaza la 1000-1120°C, adesea in hidrogen sau vid. Cureaua trebuie să fie stabilă dimensional la temperatură ridicată și să evite contaminarea pieselor.
Selecția aliajului: temperatura și atmosfera sunt pe primul loc
Aliajul greșit este cel mai frecvent motiv pentru defecțiunea prematură a curelei. Dacă cureaua se strecoară, crapă sau oxidează la temperatura de funcționare, niciun design de țesătură nu o poate salva. Utilizați cea mai ridicată temperatură de funcționare continuă a cuptorului ca punct de pornire, nu punct de referință nominal, deoarece depășirea zonei și încărcarea parțială pot împinge temperatura benzii mai ridicate.
Grupuri comune de aliaje cu bandă de plasă pentru serviciul cuptorului de lipire. | Grup de aliaje | Limită tipică de temperatură | Cel mai potrivit pentru | Principala limitare |
| otel inoxidabil 304 | ~650°C | Brazare usoara din aluminiu | Rezistență slabă la oxidare peste 700°C |
| Oțel inoxidabil 310S | ~1050°C | Brazare cu cupru in reducing gas | Rezistență limitată la fluaj la sarcina de vârf |
| otel inoxidabil 314 | ~1100°C | Brazare cu cupru and light stainless parts | Conținutul ridicat de siliciu poate afecta repararea sudurii |
| otel inoxidabil 330 | ~1150°C | Trepte lungi și grele de lipire cu cupru sau nichel | Cost mai mare și mai greu de format |
| Aliaj nichel-crom-fier | ~1200°C | Lipire cu nichel la temperaturi ridicate, fluxuri corozive | Cea mai scumpă variantă |
Pentru lipirea cuprului într-un cuptor cu bandă de plasă, multe magazine aleg un grad 310S sau 314 deoarece oferă un echilibru bun între rezistența la oxidare și cost. Pentru lipirea aluminiului, fluxul de fluor poate coroda aliajele bogate în crom, astfel încât o curea cu conținut mai mare de nichel sau un tratament de suprafață este adesea o investiție mai sigură. Dacă piesele dumneavoastră sunt schimbătoare de căldură din oțel inoxidabil sau componente medicale, un aliaj de nichel la temperatură înaltă oferă stabilitatea necesară pentru o calitate repetabilă a îmbinărilor.
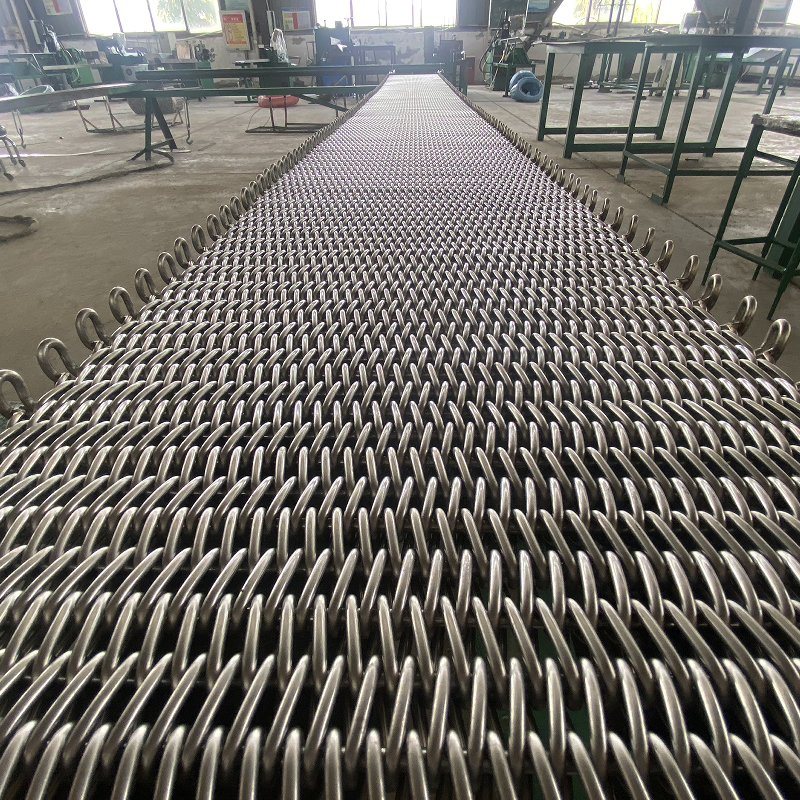 Bandă transportoare pentru cuptor de brazare din cupru cu opțiuni de aliaj Această curea este selectată pentru lipirea cuprului în cuptoare cu bandă de plasă, echilibrând rezistența la oxidare și costul. Alegerea țesăturii afectează durata de viață, făcând-o relevantă pentru aplicații din aluminiu sau inox. Vizualizare produs →
Construcția țesutului și a marginilor: ceea ce menține cureaua plată
Odată ce familia de aliaje este decisă, țesătura determină modul în care cureaua se comportă sub sarcină. Pentru cuptoarele de lipire, opțiunile comune nu sunt atât de diferite ca aspect, dar oferă durate de viață foarte diferite.
- Țesătură echilibrată folosește o spirală pentru mâna stângă și o spirală pentru mâna dreaptă pe pas. Este plat, destul de stabil și bun pentru piese mici cu sarcini moderate.
- Țesătură dublu echilibrată folosește două spirale din stânga și două din dreapta pe pas. Este mai puternic, mai puțin predispus la distorsiuni și adesea specificat atunci când piesele sunt grele sau cuptorul este lat.
- Țesătură cu zale este mai flexibil și se îndreaptă mai ușor în jurul tamburelor cu diametru mic, dar tinde să se întindă mai mult și nu este ideal pentru zonele lungi și fierbinți ale cuptorului.
Marginea este la fel de importantă. Multe defecțiuni premature încep de la margine, deoarece firele spiralate exterioare nu au suport. Marginile întărite, cum ar fi o margine în formă de A cu plăci de lanț sau o armătură de sârmă în formă de U, mențin cureaua dreaptă și reduc fisurarea marginii. Dacă vezi cureaua întinzându-se în mijloc sau ondulată în lateral, designul marginii este primul lucru de verificat.
Curelele de lipire din aluminiu au nevoie în special de o margine stabilă, deoarece piesele sunt adesea aripioare subțiri din aluminiu care se prind pe orice sârmă proeminentă. O margine întărită ajută, de asemenea, cureaua să fie mai lată, fără a se lăsa excesiv.
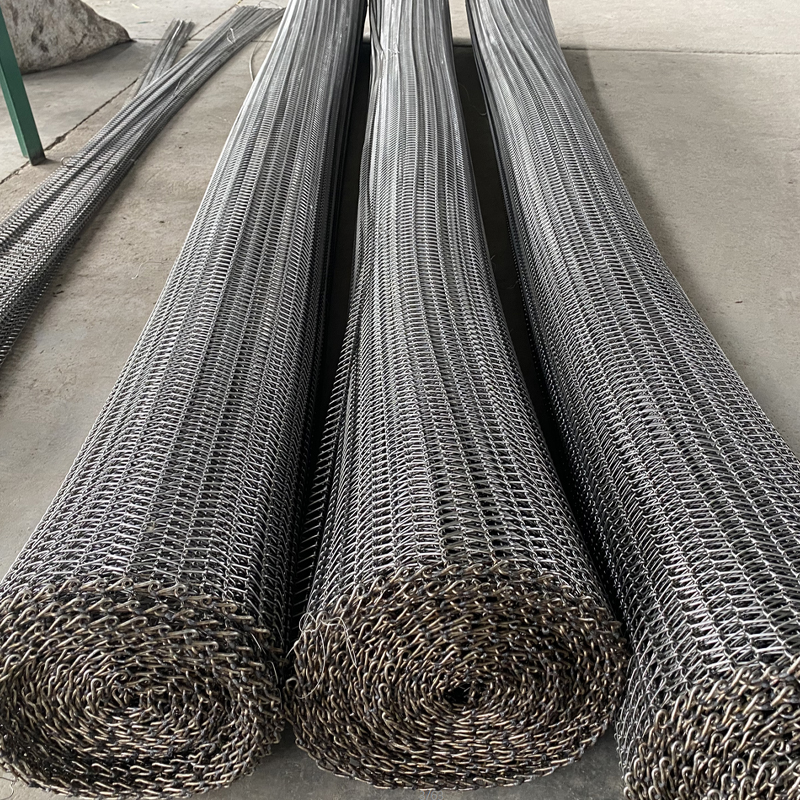 Curea din plasă pentru cuptor de lipire cu margine întărită Această centură abordează defecțiunile precoce din cauza stresului termic, chimic și mecanic. O margine stabilă este vitală pentru aripioarele subțiri din aluminiu și pentru funcționarea largă, reducând înclinarea și extinzând durabilitatea. Vizualizare produs →
De ce curelele de brazare eșuează devreme
Majoritatea curelelor din plasă pentru cuptoare de lipire nu se uzează brusc; ele eșuează după o combinație de stres termic, chimic și mecanic. Recunoașterea devreme a semnelor poate economisi săptămâni de întrerupere.
- Oboseala termica: Încălzirea și răcirea repetate creează stres intern. Fisurile apar de obicei în apropierea marginii sau în punctele în care firele spiralate se intersectează.
- Alungirea fluajului: La temperaturi ridicate, metalul se întinde încet sub sarcină. Dacă cureaua devine mai lungă decât se poate regla absorbția cuptorului, se va lăsa și se va urmări slab.
- Coroziune prin flux: Fluxul de lipire din aluminiu lasă un reziduu care atacă oțelul inoxidabil. Dacă cureaua nu este curățată sau nu sunt utilizate materiale cu temperatură ridicată, pittingul începe la intersecțiile firelor.
- Deteriorări mecanice: O piesă blocată, un palet căzut sau o încărcare brută pot îndoi firele și pot crea un punct slab care se propagă prin centură.
- Nealiniere: Pinioanele uzate, suprafețele neuniforme ale tamburului sau tensiunea inconsecventă forțează cureaua împotriva șinelor laterale ale cuptorului și distrug marginea.
Merită să revizuiți un ghid detaliat despre modul în care cureaua interacționează cu temperatura și atmosfera cuptorului; mecanismele de defectare sunt adesea vizibile în cureaua uzată înainte de a opri producția.
Lista de verificare a achiziției: Ce să măsori înainte de a comanda
Când este nevoie de o curea de schimb, furnizorul va cere mai mult decât marca și modelul cuptorului. Cuptoarele sunt modificate, scripetele sunt redimensionate, iar șinele laterale sunt sudate în diferite poziții. Furnizați aceste măsurători pentru a evita obținerea unei centuri care este aproape, dar nu corectă.
Măsurătorile și specificațiile cheie pentru o centură de plasă de schimb pentru cuptorul de lipire. | Parametru | Ce trebuie verificat | Unități tipice |
| Lățimea centurii | Marginea exterioară la marginea exterioară, minus spațiul liber pentru plăcile laterale | mm |
| Pas cu plasă | Distanța dintre centrele spiralei de-a lungul lungimii centurii | mm |
| Diametrul firului | Calibrul de sârmă utilizat în spirale | mm |
| Lungimea centurii | Măsurat în jurul traseului cuptorului cu preluare în poziția centrală | m |
| Finisaj margine | Armătură simplă, sudată, în formă de A, armătură în formă de U | Tip |
| Tip articulație | Conector sert, sudat sau spiralat | Tip |
| Temperatura de functionare | Cea mai ridicată temperatură a zonei înregistrată, nu punctul de referință | °C |
| Atmosferă | Aer, azot, hidrogen sau vid cu reziduuri de flux | Descriere |
Odată ce datele sunt complete, un producător poate confirma materialul și țesutul corect. Explicați ce părți sunt brazate; o curea care funcționează pentru radiatoarele din aluminiu poate să nu fie aceeași cu o curea pentru miezurile schimbătoarelor de căldură din oțel inoxidabil. Forma piesei și modelul de încărcare modifică diametrul și pasul necesar al firului. Pentru sarcini complexe, o curea de lipire din oțel inoxidabil cu o plasă densă și margine întărită este de obicei cea mai sigură recomandare.
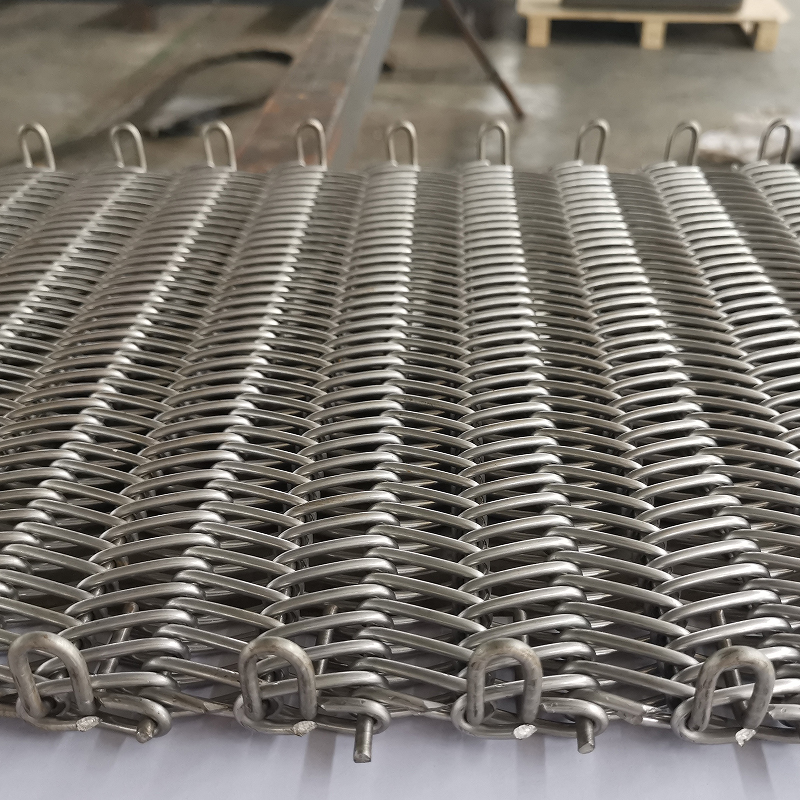 Curea din plasă pentru cuptorul de brazare cu miez al schimbătorului de căldură Proiectată pentru sarcini complexe, cum ar fi radiatoarele din aluminiu sau miezurile din oțel inoxidabil, această centură necesită ochiuri dense și margini întărite. Potrivirea aliajului și țesăturii la condițiile de funcționare asigură o viață mai lungă. Vizualizare produs →
Gândul final
O curea din plasă pentru cuptorul de lipire este o investiție pe termen lung. Dacă aliajul este potrivit cu temperatura și atmosfera cuptorului, țesătura este potrivită cu părțile, iar măsurătorile sunt luate din plicul real al cuptorului, cureaua va dura mai mult decât o înlocuire generică. Fă-ți timp pentru a documenta condițiile de funcționare și alege o centură proiectată pentru acel serviciu specific.
Aveți nevoie de ajutor cu linia de lipire? Începeți cu o vedere clară a condițiilor procesului dvs., apoi comparați curelele candidate cu aceeași listă de verificare utilizată de aplicațiile de lipire industrială.