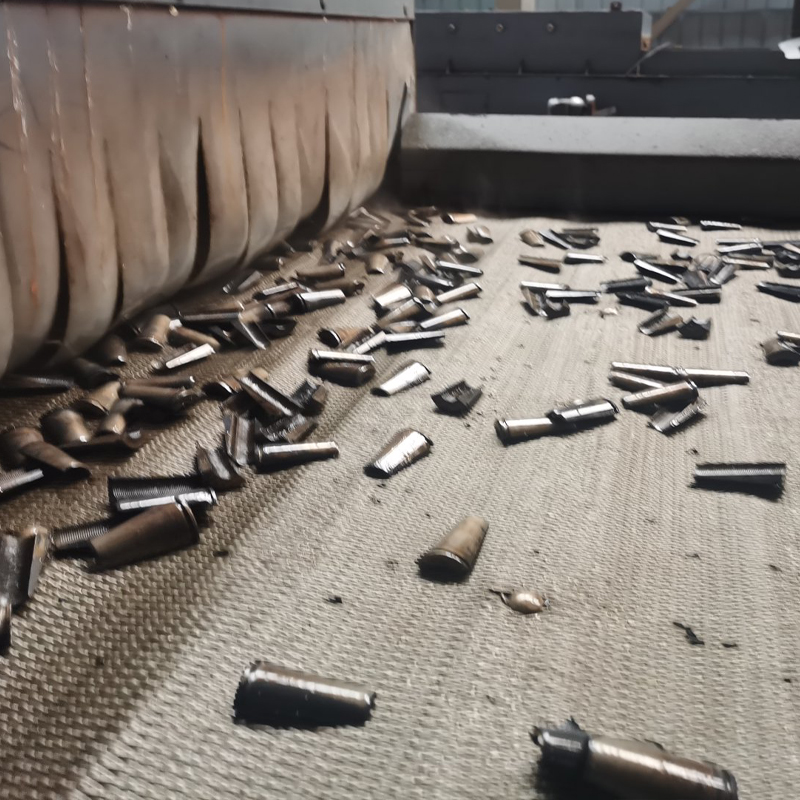
O centură de plasă care se întinde permanent după șase săptămâni de serviciu. O centură care urmărește lateral, indiferent de cât de des reglați întinzătoarele. O șuviță ruptă care pătrunde în camera cuptorului și forțează o oprire neprogramată. Aceste moduri de defecțiune sunt familiare oricui conduce un cuptor de recoacere continuă și, în majoritatea cazurilor, se reiau la o singură decizie: cureaua a fost specificată mai degrabă în funcție de preț decât de condițiile de funcționare.
Cureaua din plasă pentru cuptorul de recoacere este componenta care necesită cea mai mare întreținere dintr-o linie de recoacere continuă, dar este adesea ultimul element revizuit în timpul unui proiect de cuptor. Cureaua transportă componente prin zonele de încălzire, înmuiere și răcire, dar absoarbe și întreaga sarcină termică, mecanică și atmosferică a procesului. Selectarea curelei greșite nu adaugă pur și simplu un cost de înlocuire; creează perioade de nefuncționare recurente, piese casate și un cuptor care nu își atinge niciodată puterea nominală.
Acest articol explică ce determină performanța curelei în serviciul de recoacere, cum să comparați opțiunile de construcție și ce practici de întreținere prelungesc durata de viață a curelei. Aceleași considerații se aplică și altora linii de tratament termic continuu .
Rolul centurii de plasă într-un cuptor de recoacere continuă
Un cuptor de recoacere continuă funcționează pe un principiu simplu: piesele se deplasează constant prin zonele de temperatură, în timp ce atmosfera cuptorului le protejează suprafețele. Centura din plasă este ceea ce face ca mișcarea să fie repetabilă. Dacă viteza curelei variază, timpul de oprire variază, la fel și rezultatul metalurgic. Dacă suprafața curelei nu este stabilă, piesele se pot deplasa, se pot suprapune sau căde din poziție, provocând respingeri și blocaje.
Cureaua trebuie să supraviețuiască și gradientului de temperatură. Într-o linie de recoacere tipică, banda intră printr-o zonă încălzită și iese într-o secțiune de răcire. În multe modele, cureaua părăsește cuptorul și revine în afara camerei, astfel încât aceeași secțiune este încălzită și răcită la fiecare ciclu. Acest ciclu termic repetat creează tensiuni de dilatare și contracție care acționează asupra materialului de sârmă, a structurii de țesătură și a conexiunilor de margine.
Din acest motiv, centura trebuie tratată ca o componentă termică, nu doar ca o componentă de transport. Aliajul său trebuie să fie selectat mai degrabă pentru temperatura maximă a benzii decât pentru temperatura medie a cuptorului, iar țesătura sa trebuie să reziste la distorsiuni atunci când atmosfera cuptorului curge prin cameră. Consecința practică este că specificația centurii aparține aceleiași discuții cu sistemul de încălzire și controlul atmosferei, nu după ele.
Cum se evaluează materialele curelei din plasă pentru cuptorul de recoacere
Aliajul este prima decizie deoarece stabilește plafonul de temperatură și comportamentul la oxidare. Oțelurile inoxidabile rezistente la căldură sunt punctul de plecare standard. Pentru servicii de recoacere la temperaturi ale benzii de până la aproximativ 1050°C, clasele de crom-nichel, cum ar fi 310S, oferă un echilibru bun între rezistență și rezistență la oxidare. Acolo unde cureaua vede temperaturi mai ridicate sau condiții de atmosferă mai aspre, aliajele pe bază de nichel extind plafonul, dar cresc costul.
Comparația nu se referă doar la temperatura maximă. Forța de fluare contează la fel de mult. O centură care funcționează la 950°C sub o sarcină mare se va alungi încet dacă aliajul nu are suficientă rezistență la fluaj. Această alungire modifică lungimea pasului, iar la un anumit moment cureaua nu se mai îmbină corect cu pinioanele de antrenare sau merge drept pe calea de întoarcere.
Compatibilitatea atmosferei este al doilea factor major. Recoacerea pieselor din oțel inoxidabil se realizează adesea într-o atmosferă reducătoare, cum ar fi hidrogenul sau amoniacul disociat. Aceste atmosfere previn depunerile pieselor, dar afectează și aliajul curelei. Condițiile de oxidare la temperatură ridicată provoacă detartrare pe firul curelei în sine, ceea ce reduce treptat secțiunea transversală și duce la rupere. Prin urmare, materialul benzii trebuie selectat ținând cont de atmosfera cuptorului, nu doar de temperatură.
Pentru majoritatea liniilor, punctul de pornire este un grad rezistent la căldură selectat pentru temperatura maximă a benzii, cu o toleranță pentru punctele fierbinți, combinată cu o densitate de țesătură potrivită cu dimensiunea și sarcina piesei. Cumpărătorii care doresc o abordare structurată pot aplica același lucru criterii de selecție a centurii de plasă pentru tratament termic folosit pentru alte curele de cuptoare continue.
Construcția centurii: țesătură, margine și pas
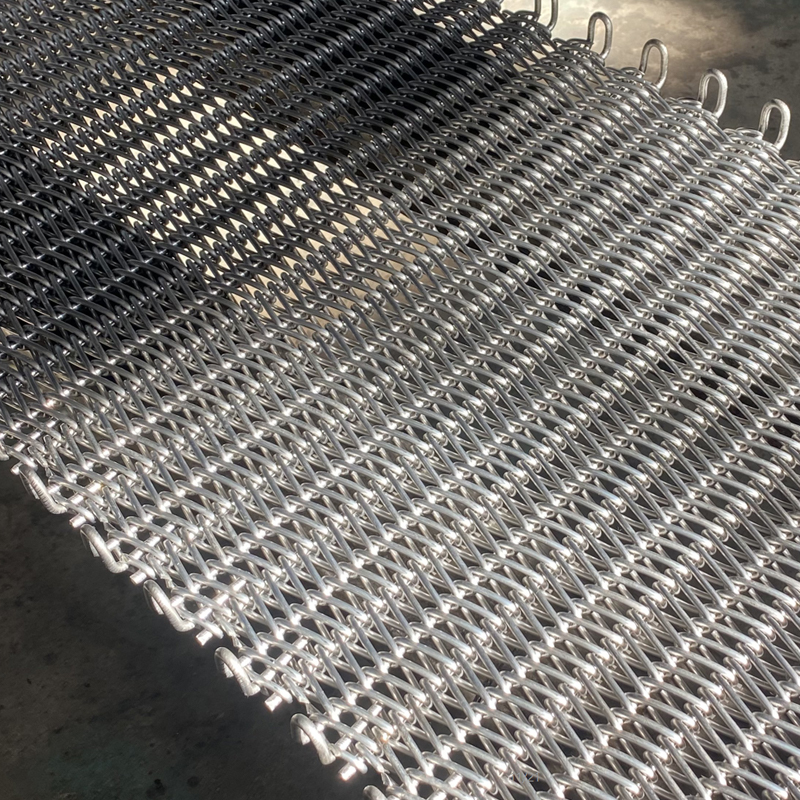
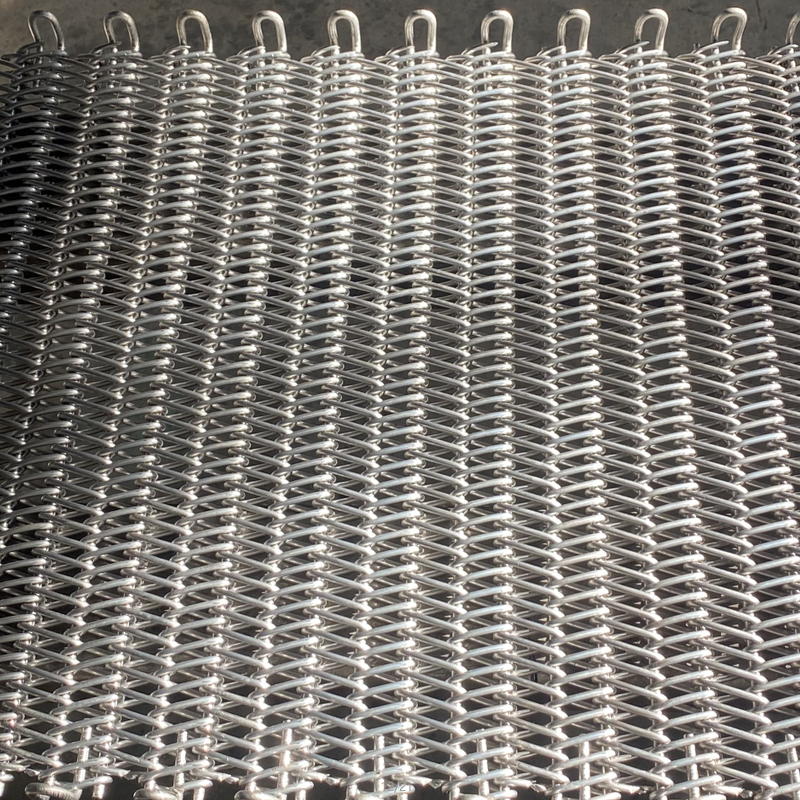
Țesătura determină modul în care cureaua gestionează distribuția sarcinii, fluxul de aer și urmărirea. Pentru cuptoarele de recoacere, cele mai comune construcții sunt țesătura echilibrată și țesătura compusă, ambele oferind o bună planeitate și stabilitate. Alegerea dintre ele depinde în principal de greutatea părții și de deschiderea necesară a suprafeței. Piesele mai grele necesită o construcție mai densă sau cu mai multe straturi pentru a evita afundarea între șinele de sprijin.
Marginea este zona cea mai vulnerabilă a centurii. Marginile sudate, unde capetele tăiate ale sârmei sunt sudate într-o muchie solidă, asigură o bună integritate structurală pentru majoritatea aplicațiilor de recoacere. Marginile inversate ale articulațiilor sunt de asemenea utilizate atunci când flexibilitatea centurii contează. În ambele cazuri, marginea este o zonă de uzură care beneficiază de întărire deoarece face primul contact cu căptușeala cuptorului și sistemul de antrenare.
Pasul, distanța dintre rândurile consecutive de sârmă spirală, afectează atât rezistența, cât și fluxul de aer. Un pas mai strâns oferă o suprafață mai densă și un suport mai bun pentru piesele mici, dar reduce circulația atmosferei prin centură și crește masa termică. Pentru recoacerea produselor din sticlă, contează o suprafață netedă și densă; pentru piesele metalice în care este necesară circulația atmosferei, o țesătură mai deschisă este adesea cea mai bună alegere.
Comportamentul de urmărire este, de asemenea, influențat de aceste alegeri de construcție. O centură care nu urmărește corect se va freca de peretele refractar al cuptorului și în cele din urmă se va bloca. Dreptatea trebuie verificată la instalare și monitorizată în primele săptămâni de funcționare.
Criteriile cheie de selecție pe scurt
Tabelul de mai jos rezumă criteriile principale pentru o bandă de plasă pentru cuptor de recoacere.
Criterii tipice de selecție pentru curele de plasă pentru cuptoare de recoacere. | Criteriu | Ce trebuie verificat | Valori tipice pentru cuptorul de recoacere |
| Temperatura maximă a centurii | Temperatura cea mai ridicată pe care o vede cureaua, nu doar punctul de referință al cuptorului | 900–1150°C în funcție de aliaj |
| Tip aliaj | Rezistența la fluaj și comportamentul la oxidare la temperatura de funcționare | 310S, 314 sau aliaj pe bază de nichel |
| Atmosferă | Condiții de reducere sau oxidare în camera cuptorului | Hidrogen, azot sau aer |
| Sarcina parțială și dimensiune | Sarcina firului de centură pe metru pătrat și presiunea punctului de contact | Depinde de tipul componentei |
| Densitatea țesăturii | Deschidere la suprafață pentru fluxul de aer și suportul părților | Țesătură echilibrată sau țesătură compusă |
| Tipul marginii | Întărirea marginilor pentru urmărire și rezistență la uzură | Margine sudată sau inversă |
| Lățimea și pasul curelei | Se potrivește cu lățimea cuptorului și configurația pinionului de antrenare | Personalizat pe linie de cuptor |
Moduri comune de defecțiune și cauzele lor
A ști de ce curelele eșuează îi ajută pe cumpărători să evite cele mai scumpe greșeli. Cele mai comune moduri de defecțiune sunt:
- Alungirea fluajului la temperatură ridicată, ceea ce face ca cureaua să se întindă dincolo de intervalul de preluare și să piardă cuplarea corectă cu transmisia.
- Fisurarea prin oboseala termica la trecerile firelor sau la margini, cauzata de cicluri repetate de incalzire si racire.
- Uzura abrazivă de la contactul cu șinele de sprijin și de la căderea calcarului de pe piese.
- Scalare de oxidare, care reduce diametrul firului în timp și creează puncte de concentrare a tensiunilor.
- Probleme de urmărire care duc la frecarea curelei de căptușeala cuptorului.
Un model recurent în funcționarea cuptorului de recoacere este că cureaua nu este singura cauză a defecțiunii; combinația de temperatură, sarcină, atmosferă și viteză determină durata de viață a curelei. O centură care a durat trei ani într-o linie se poate defecta în șase luni într-o altă linie care rulează la o temperatură mai mare sau cu un model de încărcare diferit. Acesta este motivul pentru care nu este sigur să comandați aceeași centură fără a revizui condițiile actuale de funcționare.
Practici de întreținere care prelungesc durata de viață a curelei
Cea mai mare influență practică asupra duratei de viață a curelei, odată ce aliajul și construcția sunt selectate, este modul în care este operat și întreținut cuptorul. Patru practici au cel mai mare impact.
În primul rând, tensionarea inițială ar trebui să urmeze recomandarea producătorului. O centură supratensionată crește frecarea pe șenile de transmisie și de susținere, în timp ce o curea subtensionată provoacă alunecarea și urmărirea slabă.
În al doilea rând, centura ar trebui să primească o perioadă de rodare la temperatură și sarcină moderate. Acest lucru permite structurii de țesere să se aseze și să distribuie alungirea inițială mai uniform.
În al treilea rând, orice modificare a tipului de produs, a atmosferei sau a temperaturii trebuie evaluată înainte de a ajunge la centură. Un punct de referință mai mare al controlerului nu înseamnă automat că centura poate face față noii condiții.
În al patrulea rând, inspecția regulată a marginilor curelei și a traverselor de sârmă permite ca daunele minore să fie prinse înainte de a deveni o rupere pe toată lățimea.
Contează și planificarea pieselor de schimb. O centură de plasă pentru cuptor de recoacere cu lățime personalizată este un produs la comandă, mai degrabă decât un articol disponibil, astfel încât o defecțiune bruscă poate duce la săptămâni de oprire a cuptorului în timp ce înlocuitorul este fabricat.
Exemple de aplicații în diverse industrii
Curele de plasă pentru cuptor de recoacere deservesc o gamă largă de linii de producție continue. Una dintre cele mai comune aplicații este recoacerea sticlei de sticlă, în care banda trebuie să ofere o suprafață plană stabilă pentru containerele care se deplasează prin lehr și trebuie să reziste atât la stres termic, cât și la uzură mecanică. A curea din plasă pentru cuptor de recoacere a sticlei de sticlă este conceput pentru a oferi o suprafață netedă de transport și urmărire previzibilă la viteza liniei.
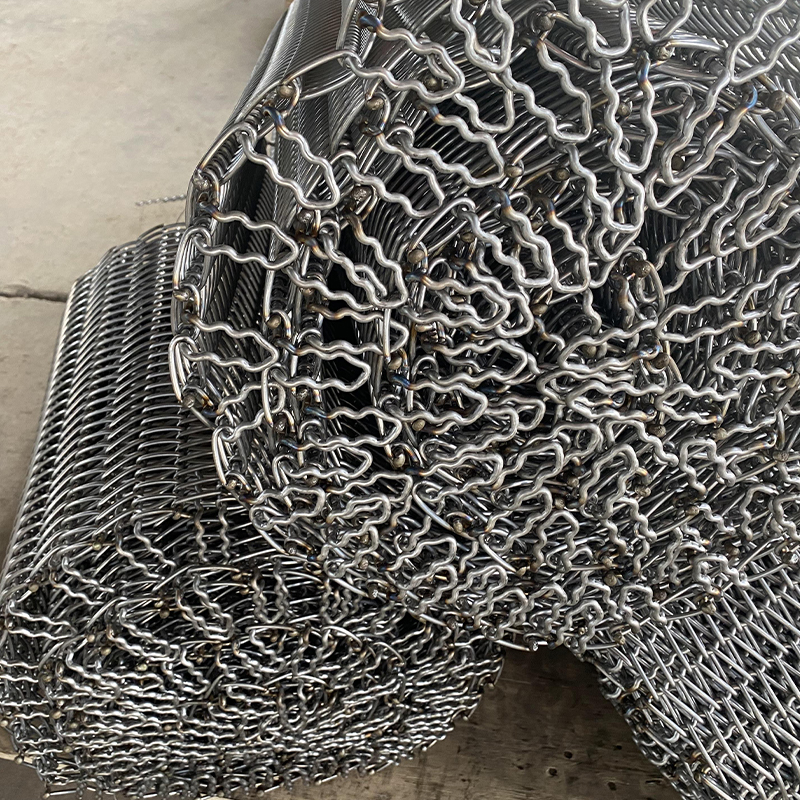 Furnizori cu ridicata de centură de plasă pentru cuptor de recoacere a sticlei de sticlă, fabrică - Yangzhou Yangzhou Yafei Machinery Manufacturing Co., Ltd este furnizori și fabrică de curea de plasă pentru cuptoare de recoacere a sticlei de sticlă cu ridicata din China, detaliu... Vizualizare produs →
Pentru produsele metalice, cum ar fi elementele de fixare, arcuri și componente de precizie, cureaua funcționează adesea la temperaturi mai ridicate și cu sarcini punctuale mai mari. A curea din plasă pentru cuptor de recoacere pentru produse metalice trebuie să-și mențină planeitatea sub sarcini concentrate și să tolereze ciclul termic al unei linii continue.
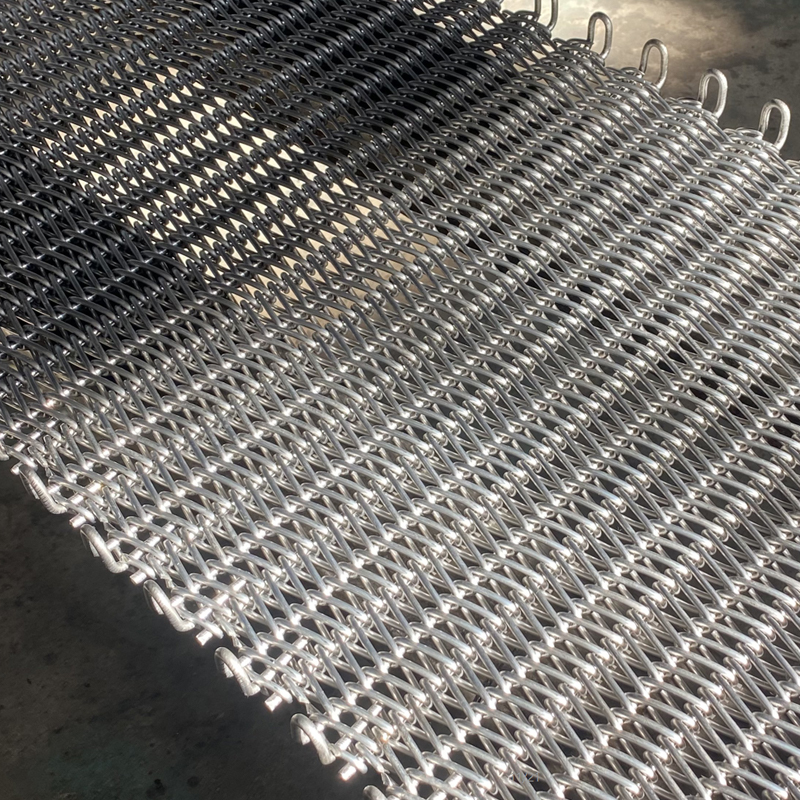 Furnizori de centură de plasă pentru cuptor de recoacere de produse metalice cu ridicata, fabrică - Yangzho Yangzhou Yafei Machinery Manufacturing Co., Ltd este furnizori și fabrică de curele de plasă pentru cuptor de recoacere de produse metalice en-gros din China și... Vizualizare produs →
Pentru piesele din oțel inoxidabil, recoacerea se efectuează frecvent într-o atmosferă protectoare, iar centura vede atât temperatura ridicată, cât și mediul atmosferic. The produse din oțel inoxidabil curele de plasă pentru cuptor de recoacere trebuie să-și păstreze integritatea structurală într-o atmosferă reducătoare și să reziste cât mai mult timp posibil la detartrare. În toate cele trei cazuri, firul comun este că cureaua este o componentă critică pentru proces, iar durata de viață a acesteia depinde de cât de bine se potrivește cu anvelopa de funcționare.
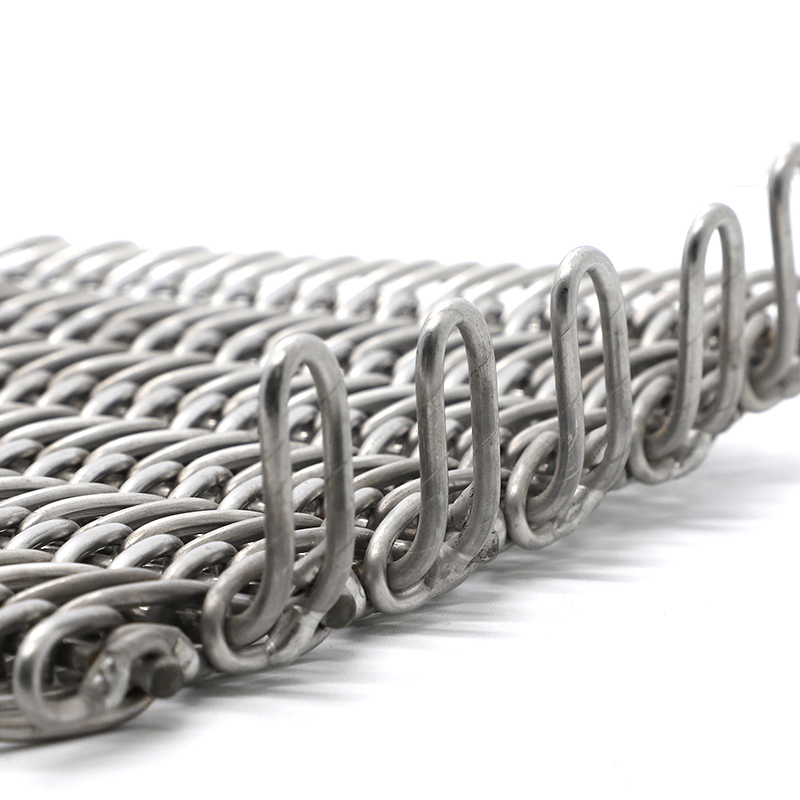 Produse cu ridicata din oțel inoxidabil curele de plasă pentru cuptor de recoacere Furnizori, Factor Yangzhou Yafei Machinery Manufacturing Co., Ltd este China en-gros de produse din oțel inoxidabil de recoacere curea de plasă furnizori și fabrica... Vizualizare produs →
Recomandări finale pentru cumpărători
La aprovizionarea cu o bandă de plasă pentru cuptor de recoacere, definiți mai întâi anvelopa de funcționare, apoi comparați detaliile de construcție și apoi evaluați experiența producătorului. Numerele critice pentru fișa de specificații sunt temperatura maximă a benzii, compoziția atmosferei, sarcina parțială și lățimea benzii cu pas.
De asemenea, merită să ceri producătorului să revizuiască designul curelei, mai degrabă decât să reordoneze pur și simplu numărul de piese anterior. Un furnizor care construiește în mod regulat benzi de plasă pentru cuptor de recoacere poate recomanda adesea o mică modificare a densității țesăturii sau a finisajului marginii care îmbunătățește durata de viață fără a crește costul.
Cuptoarele de recoacere sunt active cu ciclu lung, iar cureaua este una dintre puținele componente înlocuibile care determină dacă cuptorul funcționează la capacitatea nominală. Acordarea curelei aceeași atenție tehnică ca și sistemul de încălzire este cea mai sigură modalitate de a reduce timpul de nefuncționare și de a menține calitatea de recoacere constantă.