O centură de plasă a cuptorului de întărire care se defectează după șase luni în loc de cei doi ani așteptați este rareori un eveniment întâmplător. Opririle de linie, piesele fierbinți îngrămădite în containere de transfer și reprelucrarea scoase din rezervorul de călire indică aceeași cauză principală: cureaua a fost aleasă mai degrabă pentru anvelopa cuptorului decât pentru piesele, sarcinile și ciclul termic pe care trebuie să le transporte. Obțineți acel meci chiar de la început, iar centura poate funcționa ani de zile cu întreținere previzibilă. Găsiți greșit și nicio operațiune atentă nu o va salva.
Ce centură de plasă a cuptorului de întărire trebuie să supraviețuiască fiecărei ture
Un cuptor de întărire continuă deplasează piesele printr-o secvență fixă: zonă de încărcare, zonă de căldură de austenitizare, stingere, spălare și revenire. Curele de rulment, elementele de fixare, arcurile și piesele standard văd de obicei temperaturi în zona de căldură între 800 și 950 de grade Celsius, în funcție de calitatea oțelului și grosimea secțiunii. Cureaua este singura componentă care parcurge întregul ciclu. Este încălzit, scufundat în ulei, apă sau stingere polimerică, răcit rapid, apoi încălzit din nou.
Acel șoc termic repetat este ceea ce separă curelele de întărire de curelele folosite la recoacere sau uscare. Răcirea rapidă contractează suprafața firului mai repede decât miezul, generând stres ciclic care treptat întărește materialul. În același timp, cureaua poartă o sarcină densă de piese mici care trebuie să rămână stabile prin zona de stingere, în timp ce agentul de stingere se scurge liber prin plasă. Viteza curelei contează și ea, deoarece controlează timpul de înmuiere în zona de căldură și timpul de imersie în călire. O centură proiectată pentru o linie de recoacere ușoară va supraviețui rareori acestei combinații de variație de temperatură, sarcină mecanică și expunere la stingere.
Materialul de sârmă, țesătura și construcția marginilor stabilesc plafonul de performanță
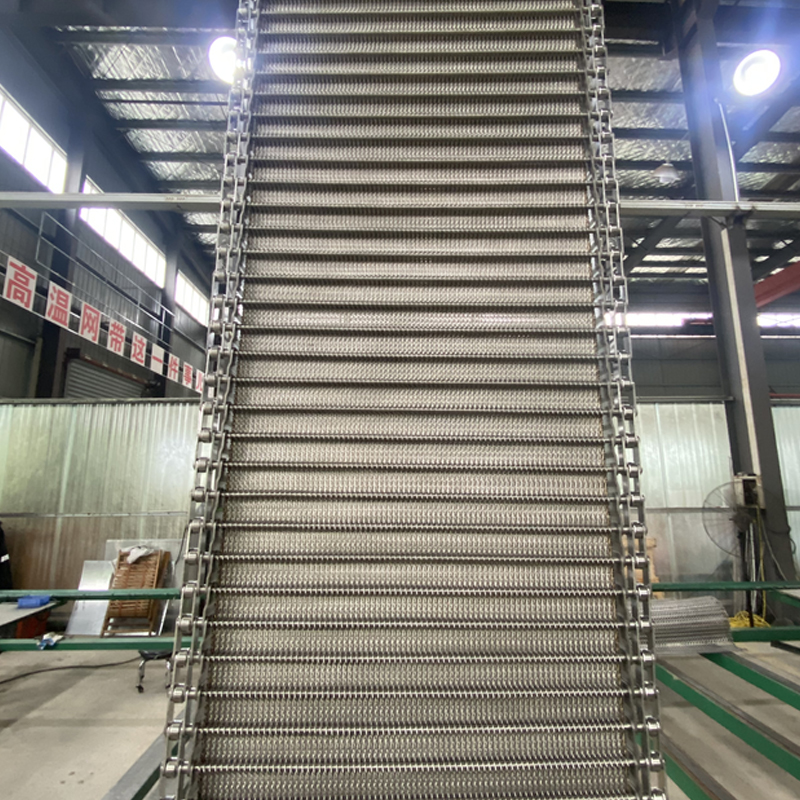
Trei decizii structurale determină cât durează o centură de întărire: aliajul, modelul de țesătură și designul marginii. Oțelurile inoxidabile rezistente la căldură cu conținut mai mare de crom și nichel rezistă la oxidare la temperaturile zonei de căldură și se recuperează mai bine după răcirea rapidă. Diametrul firului controlează atât rezistența, cât și masa termică. Sârma mai groasă suportă sarcini mai grele și rezistă la distorsiuni, dar, de asemenea, absoarbe mai multă căldură și poate interfera cu încălzirea și stingerea pieselor aflate direct deasupra acestuia. Dimensiunea corectă a firului echilibrează rezistența benzii cu eficiența procesului.
Modelul de țesătură afectează suportul de încărcare și fluxul de stingere. O suprafață densă și netedă împiedică piesele mici să cadă sau să se blocheze între deschideri, în timp ce o structură mai deschisă permite uleiului și apei să scape rapid. Țesăturile compuse și construcțiile în spirală armate adaugă stabilitate pentru curele largi care transportă sarcini inegale. Construcția marginilor merită o atenție specială, deoarece marginile sunt locul unde apar pentru prima dată fisurile de oboseală. O margine întărită sau sudată rezistă la tensiune și forțele de urmărire care rupe treptat o simplă margine de margine.
Furnizorii listează aceste opțiuni în mod diferit, așa că întrebarea practică nu este ce centură are cel mai gros fir, ci ce combinație de aliaj, țesătură și margine se potrivește condițiilor de funcționare ale unei anumite linii de întărire.
Potriviți designul curelei la sarcina de lucru înainte de a compara prețurile
Prețurile curelei sunt ușor de comparat; costurile de operare nu sunt. Cea mai ieftină curea pentru o anumită lățime a cuptorului poate fi cea mai scumpă atunci când înseamnă înlocuirea curelei de două ori mai des sau pierderea pieselor în rezervorul de stingere. Lucrați mai întâi parametrii procesului, apoi potriviți construcția centurii cu aceștia.
- Confirmați greutatea maximă a părții și densitatea de încărcare în kilograme pe metru pătrat.
- Identificați temperatura zonei de căldură, timpul de înmuiere și mediul de stingere, inclusiv dacă atmosfera cuptorului este protectoare sau oxidantă.
- Verificați deschiderea ochiului de plasă pe partea cea mai mică, astfel încât piesele să nu poată cădea și nici să nu se încadreze în deschideri.
- Verificați aranjamentul de antrenare și de preluare, deoarece tensiunea pe margine se modifică odată cu diametrul tamburului și alinierea urmăririi.
- Întrebați producătorul curelei la ce durată de viață se așteaptă în acele condiții exacte.
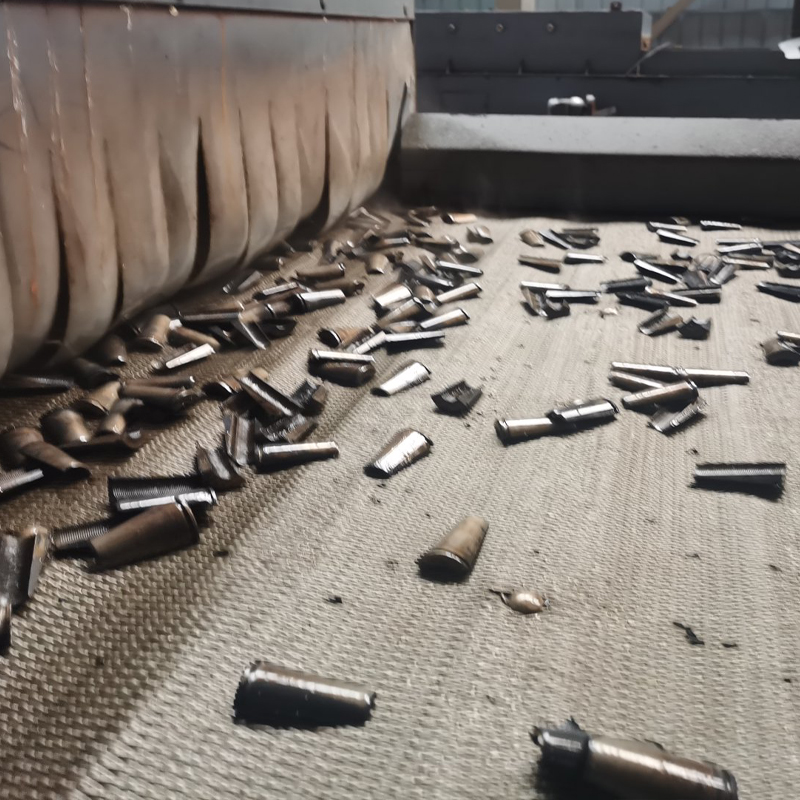
Diferitele familii de piese de prelucrat duc la modele de curele foarte diferite și aici își câștigă valoarea un furnizor cu experiență în proces. Liniile de fixare, de exemplu, au nevoie de obicei de o suprafață densă și stabilă de transport pentru încărcături mixte de șuruburi, piulițe și șaibe, motiv pentru care multe magazine administrează o suprafață special construită. centură de plasă pentru cuptor de călire a elementelor de fixare . Producătorii de rulmenți se confruntă cu sarcini grele, strâns împachetate și cicluri termice severe, deci a curea din plasă pentru cuptorul de călire a rulmenților cu sârmă mai puternică și margini întărite este de obicei punctul de plecare mai sigur. Producătorii de arcuri manipulează piese mici, ușor de încurcat, care necesită deschideri strânse și o suprafață netedă, făcând un centura de plasă a cuptorului de călire a arcurilor prima alegere naturală.
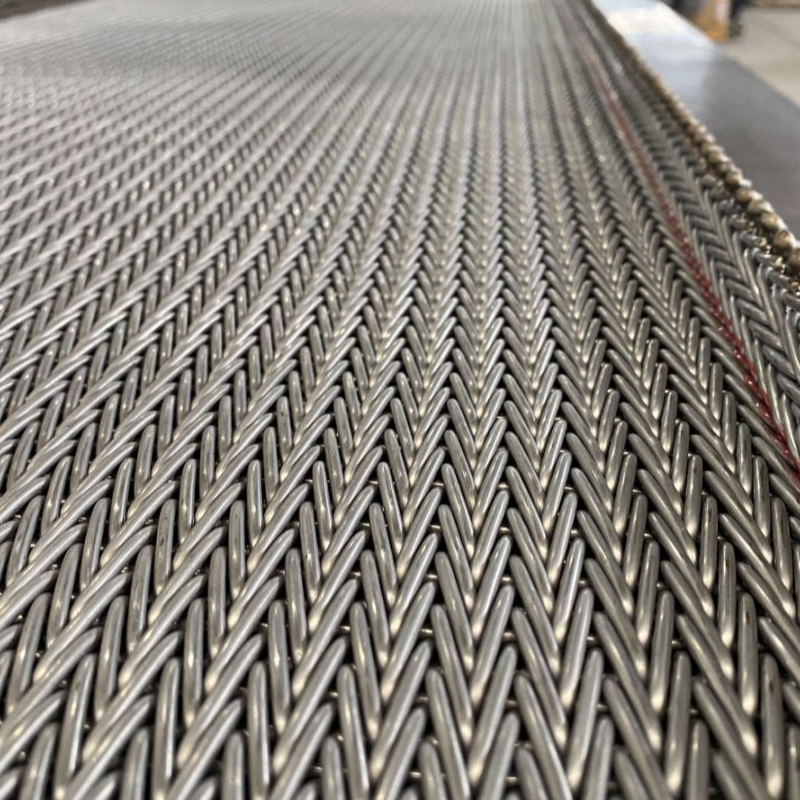 Furnizori cu ridicata de centură de plasă pentru cuptor de stingere a primăverii, fabrică - Yangzhou Yafei Yangzhou Yafei Machinery Manufacturing Co., Ltd este furnizori și fabrică de curele de plasă pentru cuptorul de călire de primăvară en-gros din China, detalii: ... Vizualizare produs →
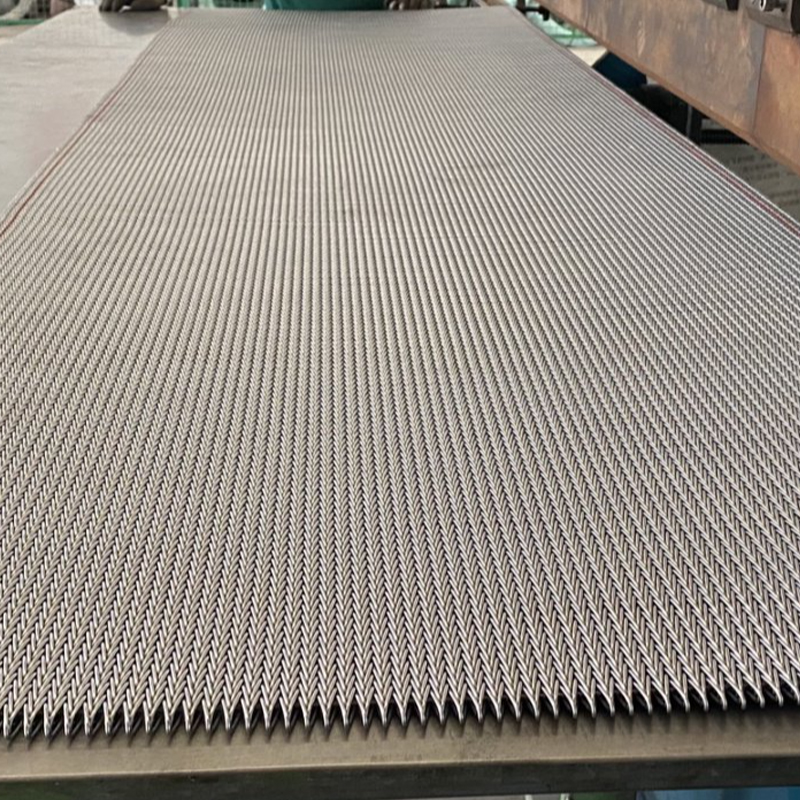 Furnizori cu ridicata de centură de plasă pentru cuptor de stingere a rulmenților, fabrică - Yangzhou Yafe Yangzhou Yafei Machinery Manufacturing Co., Ltd este furnizori și fabrică de curele de plasă pentru cuptoare de stingere a rulmenților en-gros din China, detalii:... Vizualizare produs →
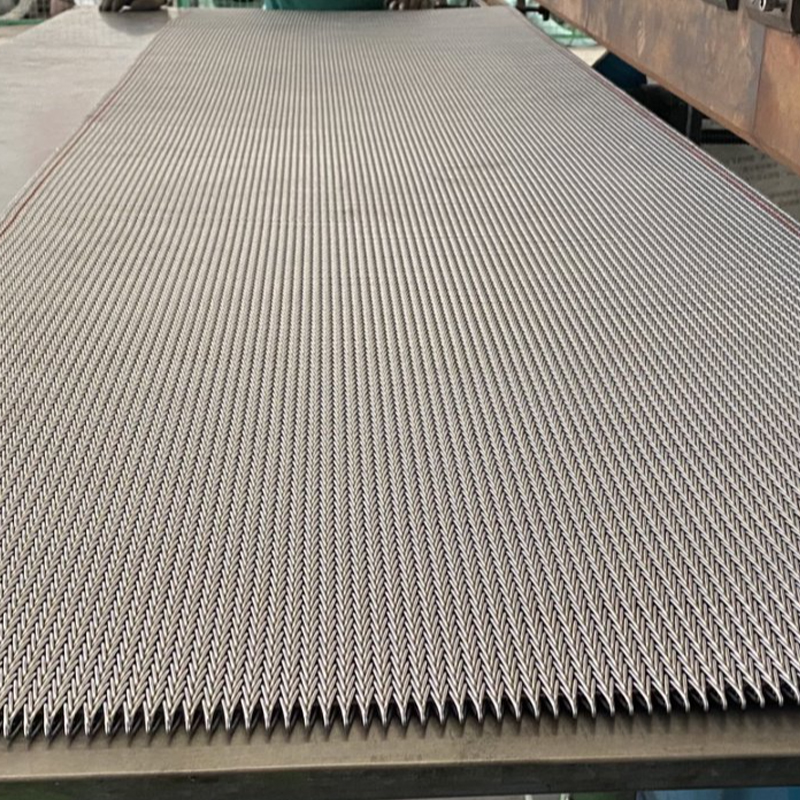 Furnizori de centură de plasă pentru cuptor de stingere cu ridicata, Fabrică - Yangzhou Yaf Yangzhou Yafei Machinery Manufacturing Co., Ltd este furnizori și fabrică de curele de plasă pentru cuptor de stingere cu ridicata din China, detalii: Th... Vizualizare produs →
Pentru o vedere mai amplă a modului în care construcția centurii se mapează la diferite procese termice, consultați Prezentare generală a aplicațiilor de tratament termic , care compară principalele tipuri de cuptoare și cerințele lor de curele.
Moduri comune de defecțiune și cum să le preveniți
Cele mai multe defecțiuni ale centurii de plasă urmează câteva modele recunoscute. Identificarea din timp a modelului separă un defect al curelei de o problemă de funcționare și previne repetarea aceleiași defecțiuni pe cureaua de înlocuire.
Moduri obișnuite de eroare a curelei de plasă din cuptorul de întărire și factorii de funcționare care le conduc. | Modul de eșec | Cauza tipica | Prevenție practică |
| Crăparea marginilor sau spirale rupte | Oboseala termică combinată cu dezalinierea urmăririi | Verificați urmărirea săptămânal; utilizați un design de margine întărit |
| Alungirea și întinderea centurii | Supraîncărcare sau fluaj la temperaturi ridicate susținute | Reduce densitatea sarcinii; selectați un fir de aliaj mai mare |
| Plasă blocată de resturi sau solzi | Colectarea resturilor de piesă și a depunerilor de oxid în timpul ciclului | Programează curățenia regulată; reglați deschiderea ochiului dacă piesele se îndreaptă |
| Probleme de urmărire și uzura marginilor | Alinierea greșită a tamburului sau tensiunea neuniformă | Inspectați lunar tamburele, rolele încoronate și tensiunea de preluare |
Când o curea prezintă crăpături de margine în avans, înlocuirea acesteia înainte de o întrerupere completă este de obicei mai ieftină decât repararea interiorului cuptorului sau scoaterea pieselor din stingere. Înregistrați, de asemenea, modelul de eșec. O centură care defectează de două ori în aceeași locație vă spune ceva despre alinierea cuptorului sau modelul de încărcare, nu doar despre centură.
Rutine de întreținere care adaugă ani unei curele de întărire
Inspecția de rutină se amortizează rapid. O verificare vizuală săptămânală a suprafeței curelei prinde fire rupte și spirale deformate în timp ce acestea sunt încă probleme locale. O verificare lunară a alinierii tamburului, a tensiunii de preluare și a urmăririi curelei detectează problemele mecanice care se transformă în oboseală pe margine. După procesele de stingere care lasă reziduuri grele de ulei sau depozite de carbon, un ciclu regulat de ardere sau curățare menține ochiul deschis și menține un flux constant de stingere.
Păstrați o evidență simplă a ajustărilor de tensiune, a corecțiilor de urmărire și a oricărui zgomot neobișnuit de la antrenarea cuptorului. Aceste observații arată probleme în curs de dezvoltare înainte de a opri linia. După instalare sau orice reparație majoră, rulați cureaua sub sarcină pentru o tură completă înainte de a relua producția normală, deoarece majoritatea defecțiunilor premature au loc în primele ore de funcționare, când tensiunea și urmărirea încă se stabilesc. Pentru o listă de verificare pas cu pas care clasifică factorii de decizie în ordinea importanței, consultați ghidul nostru despre cum să alegi centura potrivită de plasă pentru tratament termic .
În practică, cureaua care rulează ani de zile fără probleme este cea potrivită procesului real: greutatea reală a pieselor, temperaturile reale, comportamentul real la stingere. Definiți ciclul, măsurați sarcinile și dați-i furnizorului de centură de plasă acele numere. Timpul scurt petrecut pentru a confirma aceste detalii costă mult mai puțin decât o înlocuire de urgență la mijlocul unei săptămâni de producție.